泗虎紧固件 特长外六角加长螺栓定制加工与超长热镀锌工艺解析
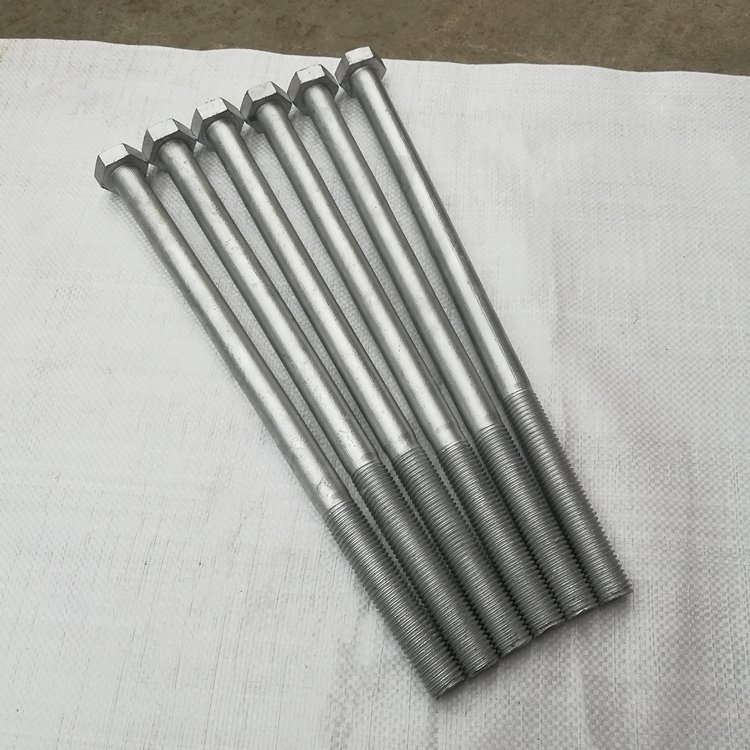
在工业制造与大型工程建设领域,紧固件的性能直接关系到整体结构的稳定性与安全性。当遇到深孔连接、重型设备装配或特殊夹层结构时,标准长度的螺栓往往无法满足需求。此时,特长外六角加长螺栓便成为关键连接件。作为紧固件加工领域的专业厂商,泗虎紧固件凭借成熟的定制加工能力和超长热镀锌工艺,为市场提供高精度、耐腐蚀的超长螺栓解决方案。
一、特长外六角加长螺栓的应用场景与加工挑战
特长外六角加长螺栓通常指长度远超常规标准(如超过300mm甚至可达数米)的外六角头螺栓。这类产品广泛应用于:
- 重型机械与钢结构:如大型起重机、桥梁支座、风电塔筒的连接;
- 深孔贯穿紧固:当被连接件厚度较大,需要螺栓穿过较长距离时;
- 特殊工装与模具:需要调节长度或穿过多层模板的场合。
超长螺栓的加工难度远高于普通螺栓。主要挑战包括:
- 材料选择与切削性能:长径比大,加工时易产生弯曲变形,对原材料棒料的直线度和材质均匀性要求极高。
- 螺纹加工精度:超长螺纹的累积误差控制困难,需采用高精度滚丝或车丝工艺,确保与螺母的配合顺畅。
- 热处理变形控制:调质处理时,超长件容易因受热不均导致弯曲,需专用矫直设备与工艺。
泗虎紧固件针对上述难点,配备了大型号多工位冷镦机、超长螺纹滚丝机及井式热处理炉,并采用校直一体的加工流程,保证每支加长螺栓的直线度与螺纹精度。
二、定制加工服务:从图纸到成品的全流程
泗虎紧固件提供特长外六角加长螺栓的定制加工服务,支持来图来样加工,满足非标尺寸需求。定制流程如下:
- 需求沟通:客户提供螺栓规格(螺纹直径、螺距、长度、头部对边尺寸、性能等级等)、材料要求及表面处理方式。
- 工艺设计:技术团队评估长径比与加工可行性,设计冷镦或车削工艺路线,确定热处理与表面处理参数。
- 原材料采购:选用优质碳钢(如45#、40Cr)、合金钢(如35CrMo)或不锈钢,确保材料追溯性。
- 加工生产:
- 头部成型:利用大吨位冷镦机成型外六角头,保证头部强度与尺寸。
- 杆部加工:对于超长杆部,采用车削或冷拔工艺,保证直径公差。
- 螺纹加工:使用超长滚丝机加工螺纹,螺纹精度达6g级,表面粗糙度可控。
- 热处理:根据性能等级(如8.8级、10.9级)进行调质处理,获得理想的综合力学性能。
- 表面处理:按客户要求进行热镀锌、达克罗、发黑或镀锌镍等。
- 检验与包装:全尺寸检验、机械性能测试及盐雾试验,合格后涂油防锈并妥善包装。
通过这一流程,泗虎紧固件能够交付长度从200mm到3000mm不等的加长螺栓,最大螺纹直径可达M64,满足各类重载连接需求。
三、超长热镀锌工艺:防腐性能的关键保障
对于户外或潮湿环境使用的超长螺栓,热镀锌是最有效的防腐手段之一。热镀锌是将工件浸入熔融锌液中,形成一层锌铁合金层与纯锌层,其防腐原理包括物理隔离与电化学保护(锌作为阳极牺牲)。泗虎紧固件在超长件热镀锌方面积累了独到经验:
- 前处理控制:超长件需经过脱脂、酸洗、助镀等工序。泗虎采用专用吊具与浸泡槽,确保内孔及螺纹部位的清洗彻底,避免漏镀。
- 锌液温度与浸镀时间:针对不同材质与长度,调整锌液温度(通常445-465℃)和浸镀时间,以保证锌层均匀附着。
- 离心甩锌与螺纹清理:对于外六角加长螺栓,镀后需高速离心去除多余锌液,防止螺纹处锌瘤堆积。随后采用专用通规、止规检测螺纹,必要时进行攻丝清理,确保螺栓与螺母的配合间隙。
- 锌层厚度控制:根据ISO 1461标准,热镀锌层平均厚度通常为45-85μm(取决于工件厚度)。泗虎紧固件可依据客户要求控制锌层在50-120μm之间,提供更长的耐腐蚀寿命。
- 后处理与钝化:镀后工件可进行铬酸盐钝化或涂油处理,进一步提高抗白锈能力。
值得一提的是,超长螺栓在热镀锌时因受热与冷却不均,容易产生弯曲。泗虎紧固件采用镀前矫直、镀后热矫直工艺,确保直线度满足安装要求。高强度的加长螺栓(如10.9级)在酸洗过程中存在氢脆风险,泗虎采取镀前除氢或镀后驱氢处理,并通过硬度与扭矩测试验证性能。
四、为何选择泗虎紧固件?
- 专业定制能力:专注非标与超长紧固件加工,拥有十余年经验的 technical 团队,能够快速解决生产中的变形、螺纹精度等问题。
- 热镀锌质量稳定:自建热镀锌生产线,对超长件吊装、温度控制、螺纹清理有标准化作业指导,锌层附着力强,盐雾试验可达500小时以上。
- 一站式服务:从材料、成型、热处理到表面处理、检测、物流,全部内部完成,缩短交期,降低客户管理成本。
- 严格品控:每个批次均进行化学成分分析、拉伸试验、冲击试验和尺寸检测,确保产品符合GB、ISO、DIN、ASTM等标准。
泗虎紧固件可生产各种型式的外六角加长螺栓规格参数”,即可获取定制报价与技术咨询。
最新产品
温州日顺紧固件 专业铜配件供应与紧固件加工厂家
深耕非标紧固件与连接件领域 专业定制加工的不锈钢零件供应商
泗虎紧固件 特长外六角加长螺栓定制加工与超长热镀锌工艺解析
车铣复合加工在非标紧固件制造中的关键技术与应用
M8剪力钉加工与ML15剪力钉设计定做——朝磊紧固件专业紧固件加工服务
钛螺丝加工来图定制全指南 从图片到成品的专业解析
黄铜滚花注塑螺母 专业生产销售厂家与加工应用全解析
宁波市鄞州云龙万豪机械配件厂 深耕紧固件加工领域的实力企业
温州紧固件厂家直销 焊接母、各标准四方焊接螺母现货供应与紧固件加工服务
柏中使用托纳斯瑞士型车床Swiss DT 26加工紧固件的产品评价与托紧固件加工